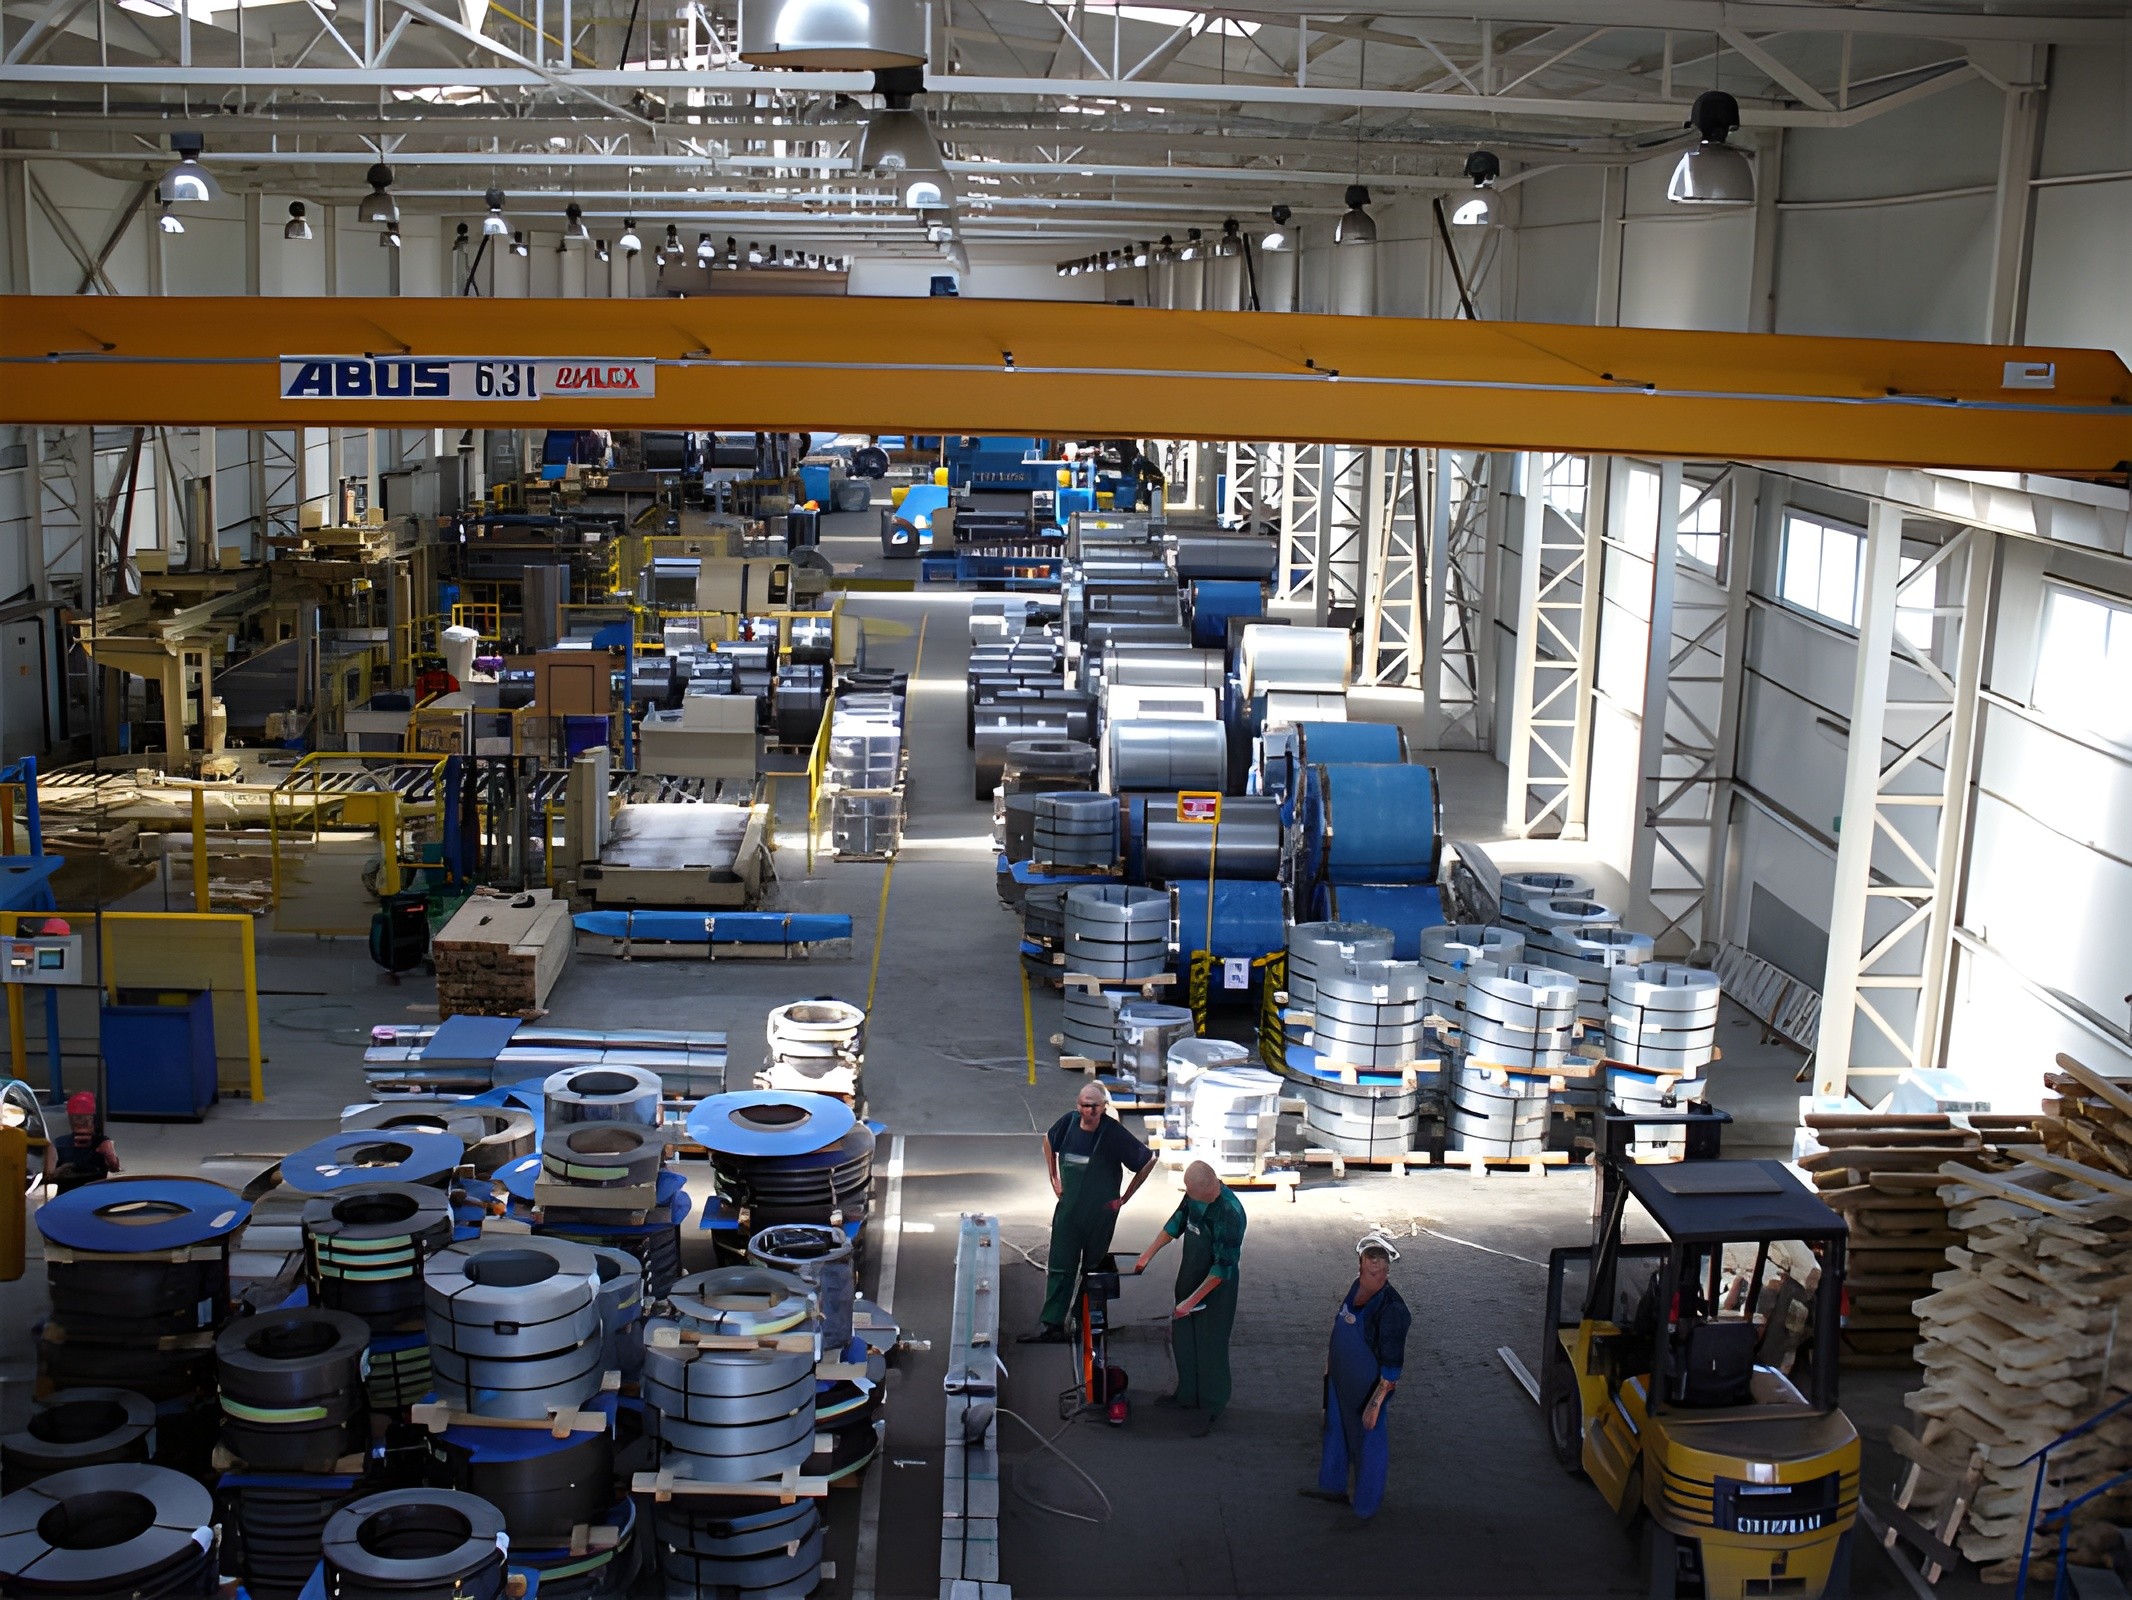
Blachy stalowe stopowe nierdzewne – charakterystyka, zastosowania i cięcie na wymiar
Blachy stalowe stopowe nierdzewne to wyroby płaskie ze stali, w której zawartość chromu wynosi co najmniej 10,5 procent, a dodatki niklu, molibdenu, azotu, tytanu lub niobu kształtują odporność na środowisko i zachowanie mechaniczne. W odróżnieniu od stali węglowych materiał ten nie chroni się powłoką cynkową, lecz tworzy na powierzchni trwałą warstwę pasywną z tlenków chromu, która w obecności tlenu samoczynnie się odbudowuje po zarysowaniu. Dzięki temu blacha zachowuje połysk, higienę i nośność przez dekady, o ile dobrano gatunek do środowiska i nie zniszczono pasywacji niewłaściwą obróbką.
W praktyce handlowej i projektowej mówi się o kilku rodzinach. Stale austenityczne z grupy chromowo-niklowej, oznaczane między innymi jako 1.4301 (odpowiednik 304) oraz 1.4404 (316L), dominują w żywności, chemii i architekturze, bo łączą plastyczność z odpornością na korozję. Stale ferrytyczne, na przykład 1.4016, zawierają głównie chrom, są magnetyczne i tańsze, sprawdzają się w AGD oraz okładzinach. Stale martenzytyczne dają się hartować i służą do narzędzi oraz elementów ściernych. Stale duplex łączą austenit z ferrytem, oferują wysoką granicę plastyczności i odporność na korozję naprężeniową w chlorkach, dlatego trafiają do offshore, chemii i konstrukcji obciążonych.
Wygląd blachy nierdzewnej jest srebrzystoszary, od jedwabistego matu po zwierciadło, a nazwy handlowe i normy (PN-EN 10088, AISI, UNS) porządkują gatunki oraz stany powierzchni. Projektant, który zapisuje w specyfikacji nie tylko grubość i gatunek, ale też wykończenie, unika sporów przy odbiorze elewacji, stołu produkcyjnego czy zbiornika. Właśnie ta kombinacja składu, struktury i powierzchni sprawia, że materiał jest droższy od blachy czarnej, lecz w cyklu życia często tańszy, bo odpada malowanie, wymiana i postoje spowodowane rdzą.
Proces wytwarzania i skład chemiczny
Wytwarzanie zaczyna się od wytopu w piecu elektrycznym łukowym, po którym następuje rafinacja w konwertorze AOD lub VOD. Celem jest obniżenie węgla, siarki i wtrąceń oraz precyzyjne ustawienie chromu, niklu i molibdenu. Ciekły metal odlewa się w sposób ciągły na kęsiska płaskie, które po nagrzaniu walcuje się na gorąco do taśmy lub blachy grubej. Dla cieńszych wyrobów stosuje się walcowanie na zimno, wyżarzanie rekrystalizujące i trawienie w mieszaninach kwasów, które usuwają zgorzelinę i przywracają pasywację. Na końcu blacha może przejść skin-pass, szczotkowanie, polerowanie lub powlekanie ochronną folią.
Skład chemiczny decyduje o rodzinie stali. Austenit uspokaja nikiel i azot, ferrytyczny charakter wzmacnia sam chrom, a molibden podnosi odporność na korozję wżerową w chlorkach, co jest kluczowe w gatunkach typu 316. Niska zawartość węgla w odmianach L ogranicza wydzielanie węglików chromu na granicach ziaren przy spawaniu, czyli korozję międzykrystaliczną. Gatunki stabilizowane tytanem lub niobem, takie jak 1.4541, wiążą węgiel i pozwalają pracować w podwyższonej temperaturze. Duplex zawiera mniej niklu niż klasyczny austenit, za to więcej chromu i azotu, co daje wytrzymałość i oszczędność stopu.
Kontrola procesu obejmuje analizę chemiczną, badania nieniszczące, próbę rozciągania, twardość, chropowatość i testy korozyjne, na przykład metodą według ASTM G48 dla odporności wżerowej. Dla blach przeznaczonych do kontaktu z żywnością liczy się czystość powierzchni i atesty. Dla elewacji istotna jest powtarzalność połysku i kierunku szczotkowania między arkuszami. Zrozumienie tej drogi od wytopu do kręgu lub arkusza pomaga zamawiającemu ocenić, czy potrzebuje materiału 2B z folią, blachy trawionej po walcowaniu na gorąco, czy lustra o wysokim połysku, i czy dalsze cięcie blach nie zniszczy krawędzi oraz pasywacji.
Właściwości użytkowe oraz wygląd powierzchni
Najważniejszą cechą użytkową jest odporność na korozję wynikająca z warstwy pasywnej. W atmosferze miejskiej wystarcza zwykle gatunek 1.4301, w strefie nadmorskiej, basenach i chemii chlorkowej bezpieczniejszy jest 1.4404 lub duplex. Stal austenityczna pozostaje plastyczna w niskich temperaturach, dlatego nadaje się do kriogeniki, natomiast jej przewodność cieplna jest niższa, a rozszerzalność wyższa niż w stali węglowej, co trzeba uwzględnić w wymiennikach i elewacjach. Duplex oferuje wyraźnie wyższą granicę plastyczności, więc pozwala odchudzić przekrój. Austenit w stanie wyżarzonym jest niemagnetyczny, choć zgniot przy gięciu i cięciu może wywołać lekką magnetyczność, co bywa mylące przy identyfikacji złomu.
Powierzchnia handlowa bywa równie ważna jak gatunek. Najczęściej spotykane wykończenie 2B jest gładkie, matowe i uniwersalne do dalszej obróbki. Stan 2D jest bardziej matowy, BA (2R) ma połysk po wyżarzaniu w atmosferze ochronnej, a szczotkowanie 2J lub 2K nadaje kierunkowy rysunek elewacjom i blatom. Poler zwierciadlany 2P stosuje się w dekoracji i niektórych aplikacjach farmaceutycznych. Blacha może być też tłoczona, ryflowana lub perforowana. Folia ochronna chroni połysk podczas transportu i gięcia, ale trzeba ją zdjąć w terminie zalecanym przez hutę, inaczej klej spiecze się na słońcu.
Wygląd srebrzystej, czystej krawędzi i jednolitej tafli buduje wrażenie trwałości, jednak estetyka nie zwalnia z dbałości o obróbkę. Pył ze stali węglowej, tarcze do czarnej blachy albo zgorzelina po cięciu termicznym mogą zainicjować rdzę nalotową, która nie niszczy od razu przekroju, lecz psuje elewację i blaty. Dlatego po cięciu i spawaniu stosuje się trawienie, pasywację chemiczną lub elektropolerowanie. Dobrze dobrane blachy stalowe stopowe nierdzewne łączą więc nośność, higienę, odporność ogniową w sensie niepalności stopu i pełną recyklingowalność bez utraty właściwości, co w ocenie cyklu życia stanowi argument wobec tworzyw i aluminium.
Główne zastosowania blach nierdzewnych w przemyśle
W przemyśle spożywczym i napojowym blachy stalowe stopowe nierdzewne są standardem stołów, wanien, rurociągów, tanków fermentacyjnych i obudów maszyn, bo gładka powierzchnia łatwo się myje, nie wchodzi w reakcje z produktami i spełnia wymagania sanitarne. Gatunek 1.4301 pokrywa większość linii piekarniczych, mleczarskich i cukierniczych, a 1.4404 pojawia się tam, gdzie są solanki, kwasy owocowe lub częsta dezynfekcja. Podobną logikę widać w farmacji i biotechnologii, gdzie zbiorniki, mieszalniki i pomieszczenia czyste wymagają spoin bez szczelin oraz powtarzalnej chropowatości.
Chemia, petrochemia i energetyka wykorzystują blachy na płaszcze aparatów, dennice, wymienniki ciepła i kominy spalin mokrych. Molibden w gatunkach 316 i wyższych chroni przed chlorkami, a duplex i superduplex przed korozją naprężeniową w wodzie morskiej oraz w instalacjach odsalania. W papiernictwie i celulozie środowisko jest agresywne chemicznie i ścierne, więc dobór gatunku idzie w parze z grubością i sposobem spawania. Motoryzacja i transport szynowy stosują nierdzewkę w układach wydechowych, zbiornikach AdBlue, poszyciach wagonów i elementach konstrukcyjnych autobusów, licząc na odporność na sól drogową oraz na lekkość przy zachowaniu sztywności.
Architektura i budownictwo cenią materiał za elewacje, dachy, obróbki blacharskie, windy, balustrady i okładziny słupów, które nie wymagają malowania przez dziesięciolecia. W medycynie blachy i taśmy idą na meble szpitalne, obudowy aparatów i niektóre elementy sterylizowalne, przy czym implanty to już osobna, ściśle certyfikowana grupa stopów. Przemysł AGD, od zlewów po obudowy pralek i piekarników, zużywa ogromne ilości cienkiej blachy ferrytycznej i austenitycznej. Wszędzie tam, gdzie liczy się powtarzalny wymiar arkusza lub taśmy, na początku łańcucha stoi precyzyjne cięcie blach wzdłużne i poprzeczne, bo od krawędzi i płaskości zależy tłoczenie, spawanie i montaż.
Mniej znane zastosowania przemysłowe i pozaprzemysłowe
Poza oczywistymi liniami produkcyjnymi stale austenityczne pracują w instalacjach kriogenicznych, w tym w zbiornikach i rurociągach LNG, bo nie kruszeją w bardzo niskiej temperaturze. W energetyce jądrowej wybrane gatunki służą do obudów i systemów pomocniczych, gdzie liczy się czystość, spawalność i przewidywalne starzenie. Odsalarnie, platformy offshore i śluzy hydrotechniczne korzystają z duplexu, który przy mniejszej grubości przenosi obciążenia fal i nie koroduje tak szybko jak stal malowana. Mniej widowiskowo, lecz masowo, blacha nierdzewna trafia do suszarni, filtrów workowych, cyklonów i kominów kotłów na biomasę, gdzie kondensat spalin zjada zwykłą stal.
W przemyśle elektronicznym i półprzewodnikowym używa się wysokoczystych powierzchni do komór i prowadnic, a w laboratoriach do dygestoriów i stołów odpornych na odczynniki. Browary rzemieślnicze, winiarnie i gorzelnie powielają rozwiązania wielkiego przemysłu w mniejszej skali, zamawiając arkusze na kadzie i blaty. Nietypowe zastosowania pozaprzemysłowe obejmują rzeźbę, instalacje w przestrzeni publicznej, meble miejskie, sprzęt gastronomii plenerowej, a nawet instrumenty i detale zegarmistrzowskie, gdzie liczy się połysk i brak alergizującego niklu w niektórych odmianach ferrytycznych. Kuchnie domowe, okapy i panele dekoracyjne spopularyzowały materiał poza halą fabryczną.
W sztuce użytkowej blacha szczotkowana i lustrzana pozwala budować duże, jednolite płaszczyzny bez fug malarskich, a w konserwacji zabytków nowoczesne wkładki nierdzewne wzmacniają konstrukcje, nie wprowadzając korozji stykowej typowej dla zwykłej stali. W sportach wodnych i yachtingu 316 jest oczywistym wyborem okuć i elementów pokładowych. Tak szerokie spektrum oznacza, że ten sam krąg huty może trafić do elewacji banku, do wanny serowarskiej i do rzeźby w parku, o ile serwis cięcia zachowa prostokątność, ochronę folii i czystość krawędzi, a dostawca nie pomiesza gatunków 1.4301 z 1.4404, co w chlorkach kończy się reklamacją po pierwszym sezonie.
Znane konstrukcje i obiekty ze stali nierdzewnej
Jednym z najwcześniejszych wielkich przykładów zastosowania blachy nierdzewnej w architekturze jest Chrysler Building w Nowym Jorku, którego iglica i detale z początku lat trzydziestych XX wieku wykonano ze stali typu Nirosta i do dziś stanowią argument za trwałością materiału w agresywnej atmosferze miasta. Gateway Arch w Saint Louis to monumentalny łuk obłożony panelami ze stali nierdzewnej, w którym setki ton blachy pracują jako szczelna, odbijająca niebo powłoka konstrukcji. Cloud Gate w Chicago, znana jako The Bean, powstała z wielu spawanych i wypolerowanych na lustro płatów austenitycznych, co pokazuje, jak daleko można posunąć obróbkę powierzchni, gdy gatunek, spawanie i polerowanie są prowadzone jako jeden proces.
Walt Disney Concert Hall w Los Angeles pokryto giętymi panelami nierdzewnymi, które rzeźbią światło i jednocześnie chronią bryłę. Atomium w Brukseli po renowacji odzyskało blask dzięki nowej powłoce ze stali nierdzewnej, zastępującej skorodowane aluminium. W Europie materiał ten pojawia się na dachach dworców, w halach lotnisk, na elewacjach muzeów i w konstrukcjach mostów dla pieszych, gdzie chcemy uniknąć stałego malowania nad rzeką. W Polsce blachy nierdzewne widać na detalach biurowców, w stacjach metra, w zakładach mleczarskich i mięsnych oraz w instalacjach chemicznych, choć rzadziej jako jednolita ikona miasta, częściej jako trwała skóra technologii i wnętrz użyteczności publicznej.
Te obiekty uczą praktycznej lekcji. Dobór gatunku do atmosfery, jednolita partia powierzchni, ochrona przed zanieczyszczeniem rdzą obcą i poprawne cięcie oraz gięcie decydują, czy za dziesięć lat elewacja będzie srebrzysta, czy pokryta nalotem. Tam, gdzie projektant zapisał lustro, każda rysa z transportu jest widoczna. Tam, gdzie pracuje 316 przy basenie, oszczędność na 304 kończy się wżerami. Historia znanych konstrukcji jest więc jednocześnie historią dyscypliny hutniczej i serwisowej, a nie tylko historią efektownego połysku na fotografiach.
Cięcie blach stalowych i wyroby hutnicze w ofercie Elektrometal
Nawet najlepszy gatunek nie zastąpi wymiaru potrzebnego na prasie, linii profilującej albo stole spawalniczym. Cięcie blach wzdłużne zamienia kręgi na taśmy o zadanej szerokości, a cięcie poprzeczne daje arkusze o kontrolowanej długości i płaskości. W serwisie liczącym ponad dwadzieścia lat doświadczenia, takim jak Elektrometal, liczy się powtarzalność krawędzi, ochrona powierzchni i logistyka, bo blacha ma dojechać czysta na halę w dowolnym regionie kraju. Oferta cięcia obejmuje blachy zimnowalcowane, blachy ocynkowane oraz blachy gorącowalcowane trawione, czyli materiały, z których powstaje większość konstrukcji lekkich, obudów, regałów i elementów giętych.
Obok cięcia firma dostarcza wyroby hutnicze. Blachy i pręty trafiają zarówno do dużych odbiorców przemysłowych, jak i do mniejszych zakładów. Płaskowniki i kształtowniki zaspokajają potrzeby firm średnich i małych, które nie zamawiają wagonów, lecz komplet pod konkretne zlecenie. Profile zamknięte pozostają istotnym uzupełnieniem dla dużych i małych klientów, natomiast rury okrągłe mają dziś mniejsze znaczenie w strukturze sprzedaży. Taki zestaw pozwala z jednego miejsca złożyć zamówienie na materiał cięty i na asortyment prętowy oraz kształtowy, bez rozbijania dostawy na wielu pośredników.
Dla konstruktora pracującego ze stalą nierdzewną i jednocześnie ze stalą węglową oraz ocynkowaną wygodne jest zaplanowanie cięcia i dostawy tak, by nie krzyżować pyłu czarnej stali z powierzchnią pasywną. Własny transport Elektrometal na terenie całej Polski, siedziba w Zabrzu i oddział w Wałbrzychu skracają czas od specyfikacji do rozładunku przy maszynie. Osoby planujące produkcję, modernizację linii albo dostawy na budowę mogą skonsultować szerokość taśmy, format arkusza i asortyment hutniczy z zespołem, który od ponad dwóch dekad utrzymuje renomę serwisu cięcia, a szczegółową ofertę oraz kontakt znajdą na stronie www.ElektroMetal.pl.
blachy nierdzewne, blachy stalowe stopowe, stal austenityczna, cięcie blach, cięcie wzdłużne, cięcie poprzeczne, wyroby hutnicze, Elektrometal Zabrze, blachy zimnowalcowane, stal chromowo-niklowa,


